


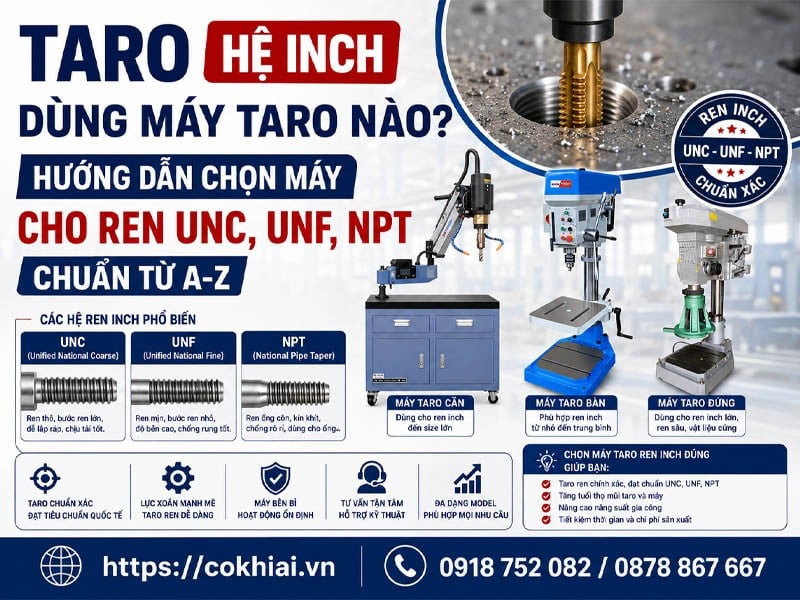
Khác với hệ ren mét (Metric) ký hiệu bằng chữ M quen thuộc, hệ ren inch (Imperial/Anh Mỹ) vẫn được dùng phổ biến trong máy móc nhập khẩu từ Mỹ, thiết bị dầu khí, đường ống công nghiệp và một số ngành cơ khí chính xác. Nhiều thợ quen taro ren mét khi gặp ren inch thường lúng túng vì cách ký hiệu, bước ren và cả máy taro phù hợp cũng khác biệt. Bài viết này giải thích rõ ren inch là gì và taro hệ inch nên dùng máy taro nào cho từng nhóm kích cỡ.
Ren Hệ Inch Là Gì? Khác Ren Hệ Mét Như Thế Nào?
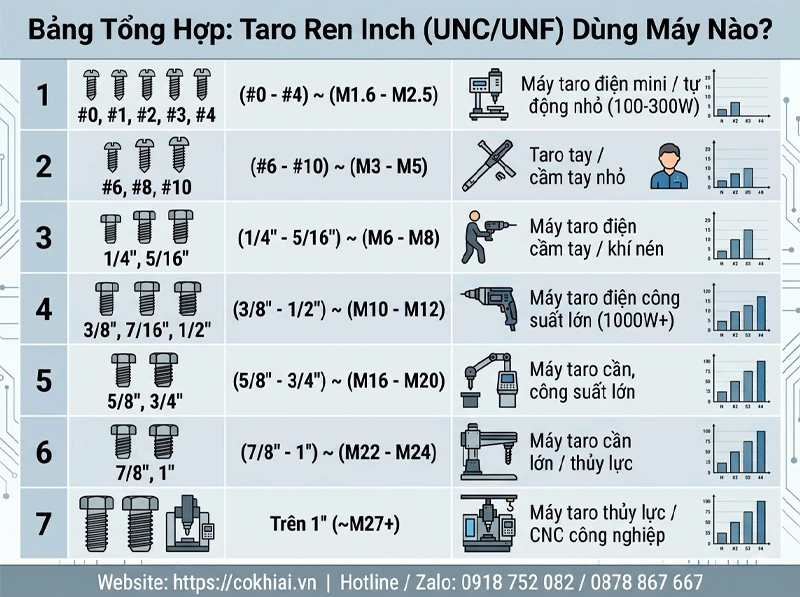
Ren hệ inch được ký hiệu theo hai cách phổ biến:
- Ren nhỏ (số hiệu): ví dụ #4-40, #6-32, #8-32, #10-24 — trong đó số đầu là số hiệu đường kính (theo bảng chuẩn Mỹ), số sau là số ren trên một inch (TPI - Threads Per Inch).
- Ren lớn (theo phân số inch): ví dụ 1/4"-20, 3/8"-16, 1/2"-13, 3/4"-10, 1"-8 — số trước dấu gạch ngang là đường kính danh nghĩa tính bằng inch, số sau là TPI.
Hai hệ ren inch thông dụng nhất là:
- UNC (Unified National Coarse) — ren bước thô, tương tự ren bước tiêu chuẩn của hệ mét, dùng phổ biến nhất.
- UNF (Unified National Fine) — ren bước mịn, chịu lực rung động tốt hơn, thường dùng trong ngành ô tô, hàng không.
Ngoài ra còn có NPT (National Pipe Thread) — ren ống côn dùng cho đường ống dẫn khí, dầu, nước, có hình dạng côn chứ không phải ren trụ như UNC/UNF, đòi hỏi loại máy taro và mũi taro hoàn toàn khác.
Về nguyên lý chọn máy, ren inch và ren mét tương đồng nhau ở chỗ: đường kính ren càng lớn thì mô-men xoắn cần thiết càng cao, máy taro cũng cần công suất tương ứng lớn hơn.
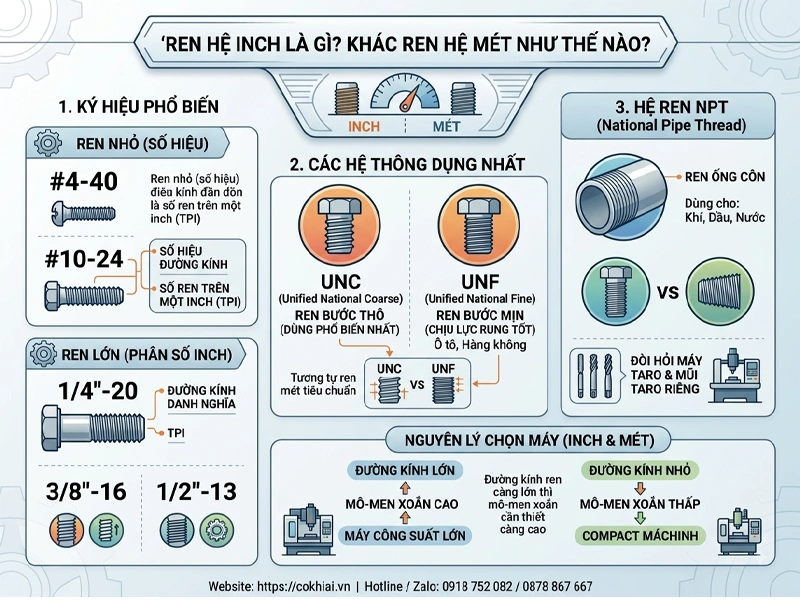
Bảng Tổng Hợp: Taro Ren Inch (UNC/UNF) Dùng Máy Nào?
| Kích cỡ ren inch | Tương đương gần đúng hệ mét | Loại máy khuyên dùng |
|---|---|---|
| #0 – #4 (40-48 TPI) | ~M1.6 – M2.5 | Taro tay, máy taro điện mini để bàn, máy taro tự động cỡ nhỏ |
| #6 – #10 (24-32 TPI) | ~M3 – M5 | Taro tay hoặc máy taro cầm tay nhỏ |
| 1/4" – 5/16" (18-20 TPI) | ~M6 – M8 | Máy taro điện cầm tay, khí nén... |
| 3/8" – 1/2" (13-16 TPI) | ~M10 – M12 | Máy taro điện công suất trung bình đến lớn |
| 5/8" – 3/4" (10-11 TPI) | ~M16 – M20 | Máy taro cần, máy taro công suất lớn |
| 7/8" – 1" (8-9 TPI) | ~M22 – M24 | Máy taro cần công suất lớn, máy taro thủy lực |
| Trên 1" (1 1/8" trở lên) | ~M27 trở lên | Máy taro thủy lực/khí nén, taro CNC công nghiệp |
Bảng quy đổi mang tính tham khảo tương đối về mức độ lực cắt cần thiết, không phải quy đổi kích thước chính xác tuyệt đối giữa hai hệ ren — khi thi công cần tra đúng bảng mũi khoan mồi riêng cho ren inch (UNC/UNF) thay vì áp dụng số liệu của ren mét.
Phân Tích Theo Từng Nhóm Kích Cỡ Ren Inch
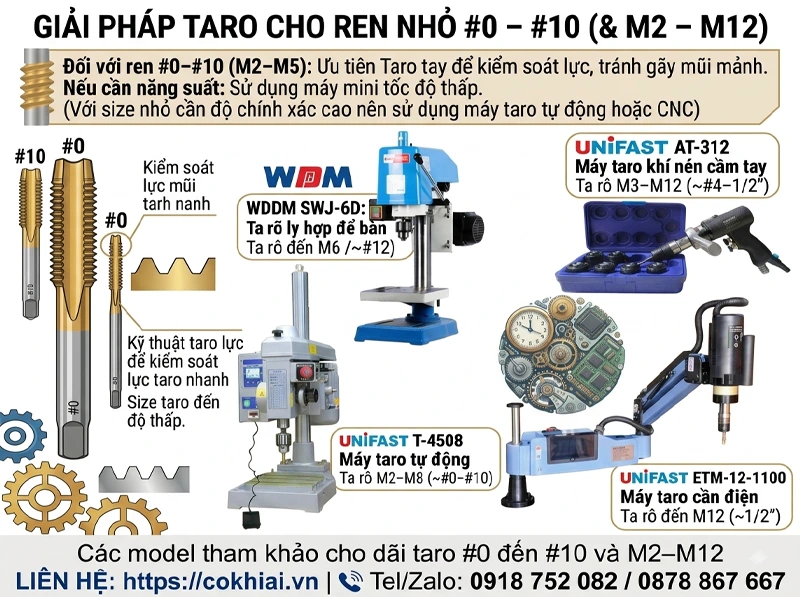
Nhóm ren nhỏ #0 – #10: Taro tay hoặc máy taro mini là đủ
Tương tự nhóm M2–M5 của hệ mét, ren inch cỡ nhỏ (thường gặp trên linh kiện điện tử, đồng hồ, thiết bị chính xác) nên taro bằng taro tay để kiểm soát lực tốt, tránh gãy mũi taro vốn rất mảnh. Nếu cần năng suất, dùng máy taro điện mini để bàn với tốc độ thấp và chức năng đảo chiều. Tuy nhiên với các size nhỏ cần độ chính xác cao nên sử dụng máy taro tự động hoặc CNC.
Một số model tham khảo cho dãi taro #0 đến #10
- Máy taro ly hợp WDDM model: SWJ-6D ta rô đến M6
- Máy taro cầm tay Unifast AT-312 ta rô M3-M12
- Máy taro tự động Unifast T-4508 ta rô M2-M8
- Máy taro cần điện Unifast ETM-12-1100 ta rô đến M12.
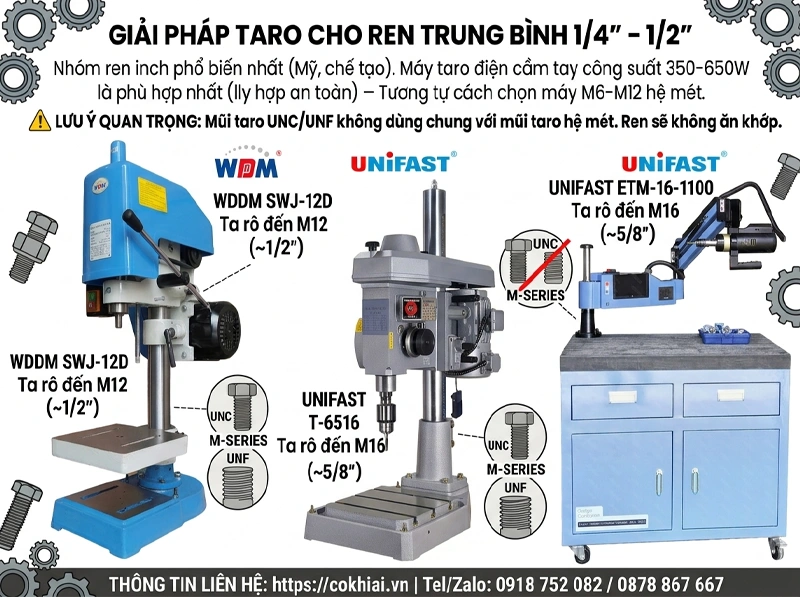
Nhóm ren trung bình 1/4" – 1/2": Máy taro điện cầm tay tiêu chuẩn
Đây là nhóm ren inch phổ biến nhất trong cơ khí chế tạo, đặc biệt với máy móc, phụ tùng nhập khẩu từ Mỹ. Máy taro điện cầm tay có ly hợp an toàn, công suất từ 350–650W tùy kích cỡ, là lựa chọn phù hợp nhất — tương tự cách chọn máy cho ren M6–M12 của hệ mét.
Lưu ý quan trọng: mũi taro UNC và UNF không dùng chung với mũi taro hệ mét, cần chọn đúng bộ mũi taro inch UNC hoặc UNF tương ứng, nếu không ren sẽ không ăn khớp với bu lông/ốc vít hệ inch.
Một số model tham khảo cho dãi taro 1/4 đến 1/2
- Máy taro ly hợp WDDM SWJ-12D ta rô đến M12
- Máy taro cần điện Unifast ETM-16-1100 ta rô đến M16
- Máy taro tự động Unifast T-6516 ta rô đến M16.
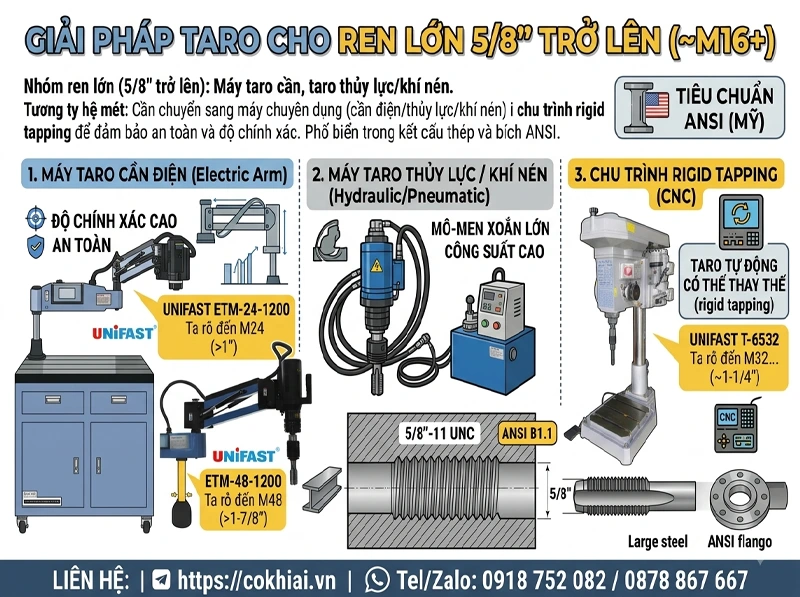
Nhóm ren lớn 5/8" trở lên: Máy taro cần, taro thủy lực
Từ 5/8" trở lên (tương đương khoảng M16 trở lên), nguyên tắc chọn máy giống hệt hệ mét: cần chuyển sang máy taro cần, máy taro thủy lực/khí nén, hoặc taro trên máy CNC với chu trình taro cứng (rigid tapping) để đảm bảo an toàn và độ chính xác, đặc biệt phổ biến trong kết cấu thép, bích công nghiệp dùng tiêu chuẩn Mỹ (ANSI).
Một số model tham khảo cho dãi taro 5/8 trở lên
- Máy taro cần điện Unifast ETM-24-1200 ta rô đến M24
- Máy taro cần điện Unifast ETM-48-1200 ta rô đến M48
- Máy taro tự động Unifast T-6532 ta rô đến M32...
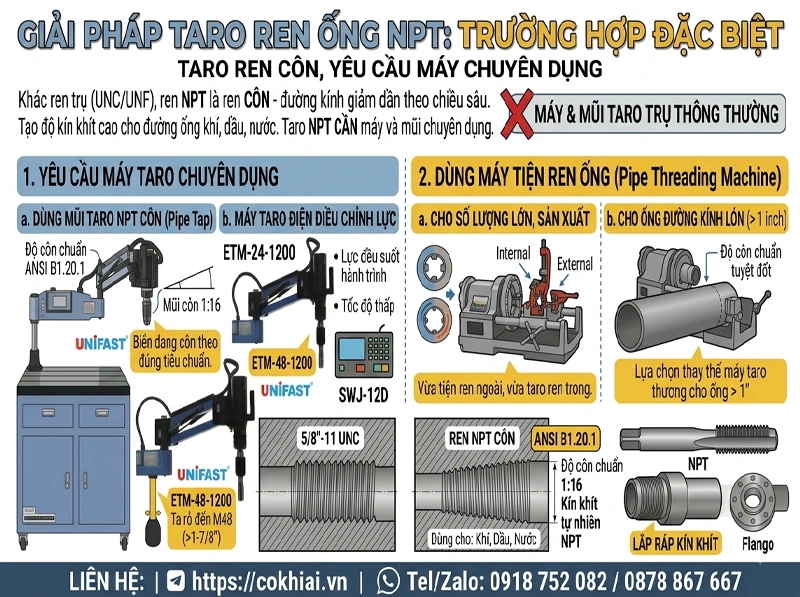
Taro Ren Ống NPT: Trường Hợp Đặc Biệt Cần Máy Chuyên Dụng
Khác với UNC/UNF là ren trụ, NPT là ren côn — đường kính giảm dần theo chiều sâu ren để tạo độ kín khít khi lắp ráp đường ống dẫn khí, dầu, nước. Vì đặc điểm côn này, taro NPT không thể dùng chung máy và mũi taro trụ thông thường:
- Cần dùng mũi taro NPT chuyên dụng (pipe tap), có biên dạng côn theo đúng tiêu chuẩn ANSI/ASME B1.20.1.
- Máy taro nên có khả năng điều chỉnh lực đều trong suốt hành trình taro côn, phổ biến nhất là máy taro điện chuyên dụng cho ren ống hoặc máy tiện ren ống (pipe threading machine) đối với sản xuất số lượng lớn.
- Với ống có đường kính lớn (từ 1 inch trở lên), thường dùng máy ren ống chuyên dụng (pipe threading machine) thay vì máy taro thông thường, vì máy này vừa tiện ren ngoài vừa taro ren trong với độ côn chuẩn.
So Sánh Nhanh: Chọn Máy Taro Cho Hệ Inch Và Hệ Mét
| Tiêu chí | Hệ mét (M2–M52) | Hệ inch (UNC/UNF/NPT) |
|---|---|---|
| Nguyên tắc chọn máy theo kích cỡ | Ren càng lớn, máy càng cần công suất/mô-men lớn | Tương tự — dựa theo đường kính danh nghĩa (inch) |
| Mũi taro | Mũi taro hệ mét (M) | Mũi taro hệ inch riêng (UNC/UNF), không dùng lẫn với hệ mét |
| Ren đặc biệt | Không có ren côn tiêu chuẩn phổ biến | NPT là ren côn, cần mũi taro và đôi khi cả máy chuyên dụng riêng |
| Ứng dụng thường gặp | Máy móc, kết cấu sản xuất trong nước, châu Á, châu Âu | Máy móc nhập Mỹ, dầu khí, hàng không, đường ống công nghiệp |
Lưu Ý Quan Trọng Khi Taro Hệ Inch
- Không nhầm lẫn mũi taro UNC/UNF với mũi taro hệ mét dù kích thước ngoài trông gần giống nhau — ren sẽ không ăn khớp, dễ gây hỏng cả bu lông và lỗ ren.
- Luôn tra đúng đường kính mũi khoan mồi theo bảng riêng của hệ inch, không áp dụng số liệu khoan mồi của hệ mét dù kích cỡ gần bằng nhau.
- Phân biệt rõ UNC và UNF trước khi taro — hai loại có số ren trên inch (TPI) khác nhau dù cùng đường kính danh nghĩa, taro sai loại sẽ khiến bu lông không siết chặt được.
- Với ren NPT, không taro thẳng suốt như ren trụ — cần theo đúng độ côn và dừng đúng số vòng ren quy định để đảm bảo độ kín.
Câu Hỏi Thường Gặp (FAQ)
1. Máy taro điện dùng cho ren mét có taro được ren inch không? Về phần máy (mô-tơ, ly hợp, đầu kẹp) thì dùng chung được vì máy taro không phân biệt hệ ren, nhưng bắt buộc phải thay đúng bộ mũi taro hệ inch (UNC/UNF) tương ứng — mũi taro mới là yếu tố quyết định hệ ren, không phải máy.
2. Làm sao phân biệt ren UNC và UNF nhanh nhất? Cùng một đường kính danh nghĩa, UNF luôn có số ren trên inch (TPI) nhiều hơn UNC, tức bước ren mịn hơn. Ví dụ 1/4"-20 là UNC, 1/4"-28 là UNF.
3. Taro NPT có cần máy taro riêng không hay dùng chung máy taro thường? Với ống nhỏ có thể dùng máy taro điện thông thường kết hợp mũi taro NPT chuyên dụng, nhưng với ống lớn (từ 1 inch trở lên) hoặc sản xuất số lượng nhiều, nên đầu tư máy ren ống chuyên dụng để đảm bảo độ côn chuẩn và năng suất.
4. Ren inch có phổ biến ở Việt Nam không? Ren inch xuất hiện chủ yếu trên máy móc, thiết bị nhập khẩu từ Mỹ, ngành dầu khí, hàng không, và hệ thống đường ống theo tiêu chuẩn ANSI. Ren hệ mét vẫn phổ biến hơn trong cơ khí chế tạo và lắp ráp thông thường tại Việt Nam.
Kết Luận
Nguyên tắc chọn máy taro cho hệ inch về cơ bản giống hệ mét: ren càng lớn thì máy càng cần công suất và mô-men xoắn cao, từ taro tay/máy mini cho ren nhỏ #0–#10, đến máy taro điện cầm tay cho 1/4"–1/2", và máy taro cần/thủy lực cho ren từ 5/8" trở lên. Điểm khác biệt quan trọng nhất không nằm ở máy mà ở mũi taro — phải chọn đúng bộ mũi taro UNC, UNF hoặc NPT chuyên dụng, tuyệt đối không dùng lẫn với mũi taro hệ mét dù kích thước có vẻ tương đồng.
Tham khảo thêm các danh mục: máy taro điện · mũi taro inch (UNC/UNF) · mũi taro NPT · máy taro cần để chọn được bộ dụng cụ phù hợp với hệ ren bạn đang gia công.
Xem thêm: Taro M2 M3 M4 M5 M6 M8 M10 M12 dùng máy nào? · Taro M16 đến M52 dùng máy nào?
Bài viết được biên soạn dựa trên kinh nghiệm thực tế trong lĩnh vực cơ khí chế tạo và tiêu chuẩn ren UNC/UNF/NPT phổ biến. Thông số mũi khoan mồi và máy taro có thể thay đổi tùy nhà sản xuất, vật liệu gia công — bạn nên đối chiếu thêm bảng tra chuẩn của nhà sản xuất mũi taro trước khi thi công thực tế.


Viết bình luận